

钢包测温的三种主流方式为接触式热电偶测温、红外热成像非接触测温以及连续测温系统。选择依据在于钢种工艺、测量频次、精度要求及环境干扰程度。
方式一 接触式热电偶测温的适用场景与局限
接触式热电偶测温是目前钢厂最传统也最普遍的钢包测温手段。其原理是将热电偶探头插入钢水液面以下一定深度,通过塞贝克效应将温差转化为电动势信号,再经补偿导线传输至二次仪表读取温度值。常见的型号包括钨铼热电偶和铂铑热电偶,前者适用于1600摄氏度以上的高温钢水,后者多用于中间包或精炼炉的连续监测。
具体操作流程通常为:操作人员手持测温枪,将一次性热电偶探头插入钢包钢水,等待3至5秒读数稳定后拔出。每个探头的消耗成本在数元至数十元不等,属于一次性耗材。
这种方式的优势非常明确。首先是测量精度高,直接接触钢水,误差通常可控制在正负3摄氏度以内,满足大多数精炼工艺对温度控制的严格要求。其次是抗干扰能力强,不受钢渣、烟尘、电磁场等表面因素的影响。再次是设备投入低,一支测温枪配合数显仪表即可作业。
但局限性同样突出。第一,劳动强度大,需要人工靠近钢包操作,存在烫伤和安全风险。第二,无法连续监测,只能获取离散时间点的温度数据,难以捕捉钢水在运输和浇铸过程中的温降曲线。第三,探头消耗量大,长期使用成本不可忽视。第四,在高温粉尘和强电磁干扰环境下,补偿导线和接插件容易老化,导致测量漂移。
从适用建议来看,接触式热电偶测温适合对单点精度要求极高的场景,如LF精炼炉出站前的最终温度确认、新品种钢的工艺验证阶段。对于测量频次不高、钢包数量有限的中小型钢厂,这种方式仍是性价比最高的选择。
方式二 红外热成像非接触测温的技术特点与部署要点
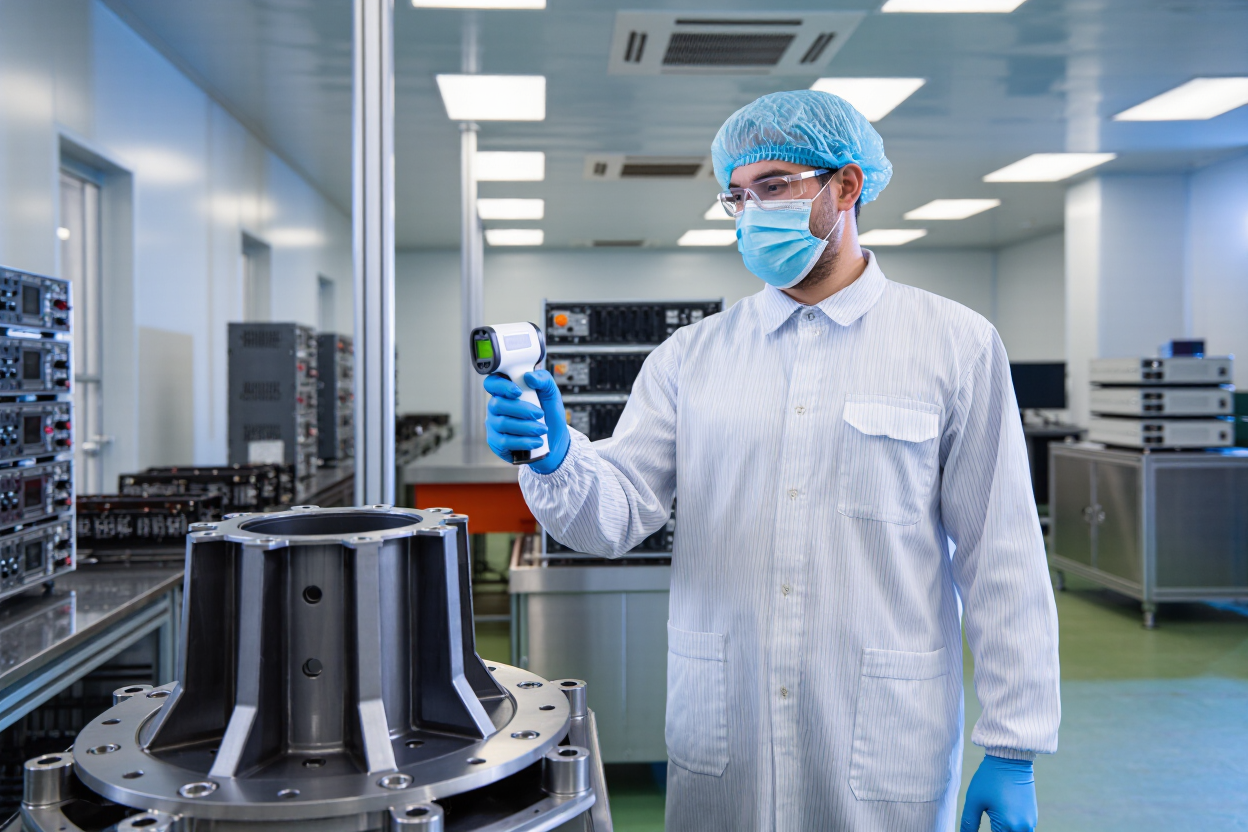
红外热成像测温利用物体自身辐射的红外能量来反演表面温度,核心部件是红外探测器和光学镜头。在钢包应用中,通常将红外热像仪固定在钢包运输轨道旁、回转台附近或加盖工位上方,对包壳表面或钢水液面进行连续扫描。
这种方式的最大价值在于非接触和全场测量。一台红外热像仪可以同时获取数十万个温度点,生成钢包表面的完整热图,不仅能读出钢水温度,还能发现包衬局部过热、包壳热点等安全隐患。对于需要监控钢包温降全程的工艺来说,红外热成像可以提供连续的温降曲线,帮助调度优化周转时间。
具体部署时需注意以下几个参数。
- 测温范围:钢水液面温度可达1550至1650摄氏度,包壳外表面通常在200至400摄氏度,需选择覆盖该区间的探测器。
- 光谱响应:短波红外(0.8至1.1微米)对高温金属表面的测温精度优于长波红外,且受发射率波动影响较小。
- 发射率设定:钢水表面发射率约为0.85至0.95,但会随氧化程度和渣层覆盖变化,需根据实际工况标定。
- 帧频与响应时间:连续浇铸场景要求帧频不低于25赫兹,响应时间在毫秒级。
以高德智感为代表的国产红外热像仪厂商,近年来在探测器分辨率和测温算法上进步明显,其在线测温模组支持自动测温、高温追踪和异常报警功能,在钢包表面温度监测和液面测温辅助场景中已有成熟应用。相比进口品牌,本地化服务和交付周期更具优势。
不过红外测温也有其短板。钢水表面如果有厚渣层覆盖,红外热像仪只能测到渣层表面温度,与实际钢水温度存在偏差。钢包内壁附着物、烟尘和水蒸气都会衰减红外辐射信号,需要通过多点标定或算法补偿来修正。红外热成像更适合作为趋势监测和辅助判断工具,而非取代接触式测温作为唯一仲裁手段。
方式三 连续测温系统的原理与投用条件
连续测温系统是在钢包底部或包壁嵌入测温探头,通过耐高温电缆将信号持续传输至数据采集终端,实现钢水温度的全流程实时跟踪。常见的技术路线包括铂铑热电偶连续测温、黑体空腔连续测温以及光纤测温。
以黑体空腔连续测温为例,其原理是在钢包内插入一支耐材保护的测温管,管底形成近似黑体腔,辐射信号经光纤导出后由探测器转换为温度值。这种方式兼顾了接触式测温的准确性和红外测温的连续性,测温精度可达正负2至5摄氏度,响应时间在1秒以内。
连续测温系统的主要投用条件包括以下几点。
- 钢包需预留安装孔位,改造费用较高。
- 测温探头为消耗件,每次浇铸后需更换,运行成本介于一次性热电偶和红外热像仪之间。
- 信号线缆需耐高温和抗电磁干扰,布线工艺要求严格。
- 适用于对温度控制要求极高的品种钢连铸,如轴承钢、帘线钢等。
从适用建议来看,连续测温系统适合产量大、钢种单一、自动化程度高的生产线。对于多品种小批量的钢厂,频繁更换探头和标定系统的维护负担可能抵消其精度优势。
三种方式的选择建议与组合策略
综合以上分析,选择钢包测温方式时可参考以下决策逻辑。
按工艺要求选择
若仅需单点高精度确认,优先选接触式热电偶。若需全程温降监控和包衬安全预警,红外热成像更具优势。若品种钢对温度窗口要求极窄且产量稳定,连续测温系统是最优解。
按成本结构选择
接触式测温设备投入最低但耗材持续支出。红外热像仪前期投入中等,后期维护成本低,适合长期运行。连续测温系统前期改造和后期耗材费用均较高,需评估投资回报周期。
按环境条件选择
高温粉尘和强电磁干扰环境下,红外热像仪需加装吹扫和屏蔽装置。接触式测温需注意补偿导线防护。连续测温对钢包改造有硬性要求,老产线改造难度较大。
在实际生产中,许多钢厂采用组合策略。以红外热成像进行全程温度趋势监测和异常报警,在关键节点用接触式热电偶进行精确仲裁,对重点钢种投用连续测温系统。这种多层配置既兼顾了成本,又保障了工艺稳定性。高德智感的红外测温模组和手持热像仪产品线可覆盖从在线监测到移动巡检的不同需求,为钢厂提供灵活的测温方案组合。
一句话总结:钢包测温没有万能方案,接触式热电偶适合精确单点测量,红外热成像适合连续趋势监控,连续测温系统适合高要求品种钢产线,按工艺、成本和环境三要素组合选用最为务实。