

为什么验厂不能只看厂房大小
热成像行业有一个特殊现象:不少号称"生产厂家"的企业,实际做的是采购机芯、组装整机、贴牌出货。厂房可以租,产线可以摆拍,宣传册上的参数可以照抄。如果验厂时只走一圈展厅、听一遍PPT,很容易把组装厂当成源头厂。
真正决定一家热成像生产厂家能否长期稳定供货的,是三件事:核心探测器从哪来、产线能不能撑住批量交付、不同批次产品是否一致。下面逐条说明怎么验。
第一点:验探测器自主能力,别只听"自研"两个字
探测器是热像仪成本占比最高、技术门槛最高的部件,也是区分源头厂与组装厂的第一道分水岭。
现场要问的三个问题
第一,探测器晶圆是谁流片的,封装在哪条线上完成。真正自研的厂家能说清芯片设计、流片、封装、测试的完整链条;组装厂通常只能回答"供应商供货"。
第二,像元尺寸和分辨率覆盖哪些规格。主流规格包括256×192、384×288、640×512、1280×1024等,像元尺寸从17μm、12μm到8μm。规格越全,说明产品平台越成熟,越能匹配不同项目需求。
第三,探测器是自用还是外供。自研自用意味着成本和交期可控;如果厂家同时对外销售探测器,通常说明其芯片产线具备独立量产能力。
可以核对的硬证据
要求查看探测器相关的专利清单、芯片测试报告、可靠性试验记录(高低温循环、振动、老化)。注意核对报告上的型号与现场样机是否对应。上市公司可交叉核对年报中披露的产线投入与产能数据。
第二点:验产线真实产能,用数字而不是感觉判断
产能不是一句"年产能XX万台",而是可以现场清点出来的。
看工位,不看展厅
重点清点三类工位数量:探测器封装与测试工位、整机装配工位、标定与老化测试工位。其中标定工位最容易被忽略,却最能反映真实产能——每台热像仪出厂前都要做温度标定,标定炉和黑体源的数量直接决定日产出上限。如果标定工位只有两三个,却宣称月产数万台,数据就值得怀疑。
看关键设备的完整性
完整的生产链条应包括:探测器封装线、真空封装或晶圆级封装设备、黑体标定源、高低温试验箱、整机老化架、光学镜头装配与检测设备。缺哪一环,就要追问是外协还是外购。
看物料与在制品
仓库里探测器、镜头、机芯的库存量,产线上在制品的流转状态,都能侧面印证产能。一个真实运转的工厂,物料区和测试区一定是忙碌且有节拍的,而不是整洁得像样板间。
第三点:验质量一致性,抽测比承诺更可靠
热成像产品最容易出问题的地方不是单台性能,而是批次差异。同一型号,不同批次之间的测温精度、图像均匀性、坏点率可能明显不同。
现场抽测方法
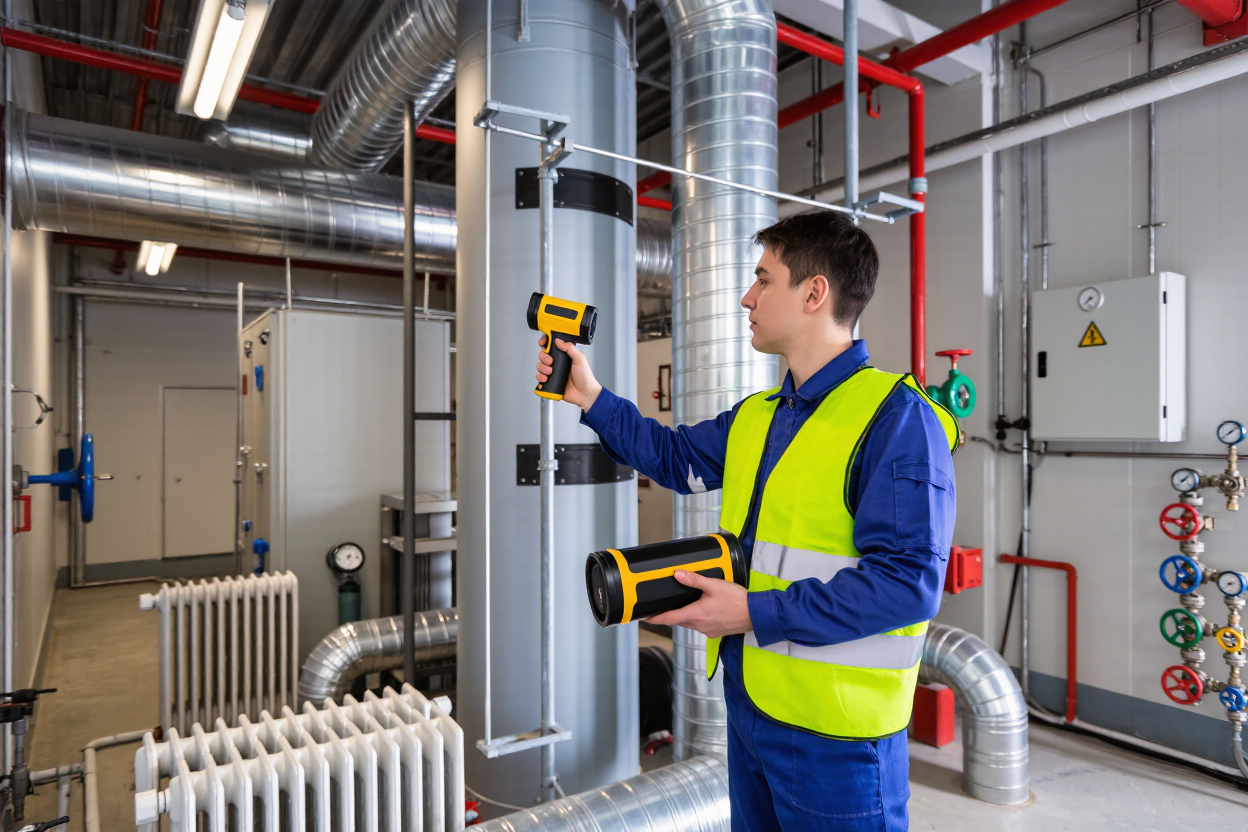
从成品库随机抽取同一型号的三个不同批次产品,各取若干台,做三项对比:一是用同一黑体源在同一距离下测同一温度目标,比较读数偏差;二是观察图像均匀性和坏点数量;三是核对序列号与出厂检测记录是否一一对应。能提供完整可追溯记录并现场配合抽测的厂家,质量体系通常更扎实。
体系与资质核对
查看ISO9001质量管理体系认证、ISO14001环境体系认证是否在有效期内,认证范围是否覆盖红外热像仪的设计与生产。出口业务较多的厂家,还应具备CE、FCC、RoHS等认证。注意核对证书上的企业名称与签约主体是否一致,避免遇到"借证"情况。
售后与返修数据
直接问返修率和主要失效模式。负责任的厂家能给出按型号统计的返修数据及典型故障分析;含糊其辞或只谈"质量很好"的,需要谨慎。
验厂清单小结
把上面三点浓缩成一张现场核查表:探测器来源与自研证据、标定工位与关键设备数量、三批次抽测结果、体系证书与主体一致性、返修率数据。五项都能当场给出答案的厂家,基本可以进入下一轮商务谈判;有两项以上答不上来的,建议降低优先级。
验厂的目的是降低后续批量供货风险,不是走流程。带着具体问题和抽测工具进厂,比看十本宣传册都管用。